Proses produksi inti pelat kuk galvanis hot-dip berkisar pada "pemrosesan substrat → perlakuan awal permukaan → galvanisasi-dip panas → pasca-perawatan → inspeksi dan pengiriman". Setiap langkah memerlukan kontrol ketat terhadap presisi, kebersihan, dan kualitas lapisan untuk memastikan sifat mekanik, ketahanan korosi, dan kompatibilitas pelat penghubung. Langkah-langkah spesifiknya adalah sebagai berikut:
Pemilihan substrat: Berdasarkan level tegangan (110kV/220kV/500kV/UHV) dan beban pengenal pelat penghubung, pilih pelat atau tempa baja paduan rendah berkekuatan tinggi yang memenuhi standar seperti GB/T 700 (Q235) dan GB/T 1591 (Q345) untuk memastikan bahwa kekuatan tarik dan geser substrat itu sendiri memenuhi standar (menghindari patah di kemudian hari karena cacat pada substrat).
Pemotongan material: Menggunakan pemotongan api CNC, pemotongan plasma, atau pemotongan laser, pelat baja dipotong menjadi blanko sesuai dengan bentuk (persegi panjang, segitiga, berbentuk Y-, dll.) dari gambar desain pelat penghubung. Persyaratan utama: Tepi pemotongan harus rata, bebas dari gerinda, retak, atau residu oksida, dan kesalahan dimensi harus dikontrol dalam ±1 mm (untuk memastikan keakuratan pemrosesan selanjutnya).
Stamping: Untuk pelat tebal atau jenis dengan persyaratan tegangan tinggi, blanko setelah pemotongan perlu ditempatkan dalam mesin tempa atau mesin stamping dan dibentuk dengan die forging untuk menghaluskan butiran bagian dalam logam dan meningkatkan kekuatan keseluruhan.
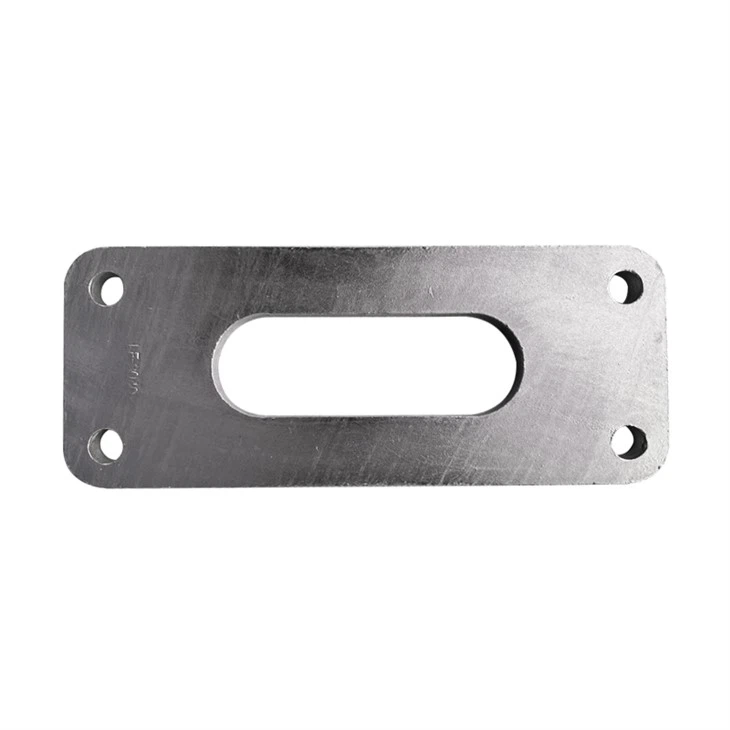
Lubang Pemesinan: Menggunakan mesin bor atau pusat permesinan CNC, lubang baut, lubang gantung, dan antarmuka sambungan lainnya pada pelat kuk galvanis hot{0}}dip dikerjakan secara presisi sesuai dengan gambar. Toleransi diameter lubang dikontrol dalam kelas H12 (±0,15mm), dan kesalahan jarak lubang kurang dari atau sama dengan ±0,5mm untuk memastikan kecocokan yang tepat dengan baut isolator, klem, dan perangkat keras lainnya. Tepi lubang dibulatkan (R Lebih besar dari atau sama dengan 2mm) untuk menghindari konsentrasi tegangan yang disebabkan oleh tepi tajam dan untuk mencegah penumpukan lapisan selama galvanisasi.
Penggilingan tepi: Giling tepi potongan, bukaan, dan permukaan pelat penghubung menggunakan roda gerinda atau mesin pemoles untuk menghilangkan gerinda, kilatan, dan bekas pemesinan; membentuk kembali dan memperbaiki bagian yang cacat untuk memastikan kesalahan kerataan pelat penghubung kurang dari atau sama dengan 2mm/m.
Degreasing alkali: Rendam pelat penghubung dalam tangki degreasing alkali pada suhu 60-80 derajat selama 10-20 menit untuk menghilangkan oli permukaan, cairan pemotongan, dan debu; bilas hingga bersih dengan air bersih untuk memastikan tidak ada sisa minyak yang tersisa. Pengawetan untuk menghilangkan karat: Rendam pelat penghubung yang telah dihilangkan lemaknya ke dalam tangki pengawetan asam klorida 15-20% selama 15-30 menit untuk menghilangkan kerak oksida permukaan, karat, dan lapisan oksida bergulir; aduk secara teratur selama pengawetan untuk menghindari penghilangan karat yang tidak sempurna di area tertentu.
Perawatan fluks: Tempatkan pelat yang telah dibilas ke dalam rendaman fluks pada suhu 70-80 derajat dan rendam selama 3-5 menit untuk membentuk lapisan film fluks yang seragam di permukaan. Film ini dapat mengisolasi udara dan mencegah oksidasi sekunder pada substrat; ini juga mengurangi tegangan permukaan cairan seng, sehingga cairan seng menutupi permukaan substrat secara merata.
Perlakuan perendaman seng: Gunakan gantungan khusus untuk menempatkan secara vertikal pelat penghubung kering ke dalam cairan seng dan merendamnya selama 3-5 menit untuk memastikan bahwa cairan seng benar-benar membasahi permukaan substrat dan membentuk lapisan paduan seng-besi + struktur komposit lapisan seng murni yang terikat secara metalurgi. Ini juga merupakan proses terpenting dalam pelat kuk galvanis hot-dip.
Pendinginan seng terkontrol: Pelat seng-yang direndam secara perlahan diangkat keluar dari cairan seng, dan kelebihan cairan seng di permukaan dihembuskan dengan gantungan bergetar atau pisau udara untuk mengontrol ketebalan lapisan; kemudian ditempatkan dalam tangki air pendingin untuk pendinginan cepat, yang menghaluskan kristal lapisan dan meningkatkan kekerasan dan ketahanan aus;
Pembersihan dan pemolesan: Setelah pendinginan, gunakan sikat kawat atau roda gerinda untuk membersihkan bintil seng, bekas seng, dan tanda perlengkapan pada permukaan pelat kuk galvanis-dip panas untuk memastikan permukaan halus; lakukan pembersihan sekunder pada bukaan untuk menghindari penumpukan lapisan yang mempengaruhi pemasangan baut.